Спецтехнологія 3мсту Урок№68 Тема: Матеріали для наплавлення. 23.11.20
Опрацювати тему: Матеріали для наплавлення.на сайті http://obrobka.pp.ua/383-materali-dlya-naplavlennya-tehnka-dugovogo-naplavlennya.html
Зробити конспект
Наплавочний дріт. За ГОСТ 10543-75 виготовляється сталева наплавочная дріт діаметрами від 03 до 8 мм.
Дріт для наплавлення підбирається в залежності від призначення і необхідної твердості металу наплавлення. Мінімальну твердість металу можна отримати при наплавленні вуглецевої дротом марки Нп-25 ( HRC 40); максимальна твердість металу досягається високолегованої пррволокой марки Нп-40Х13 ( HRC 45-52). Зазвичай наплавка дротом виконується під флюсом на автоматах, шлангових напівавтоматах і електродами з покриттями - вручну.
Техніка наплавлення передбачає накладення ниткових валиків з перекриттям попереднього валика на 1/3 його ширини або валиків з поперечними коливаннями електрода.
Покриті електроди. ГОСТ 10051-75 передбачає 25 типів електродів, що забезпечують твердість наплавленого шару від 25 до 62 HRC . Стандарт встановлює хімічний склад наплавленого металу і відповідне позначення електрода кожного типу, наприклад ЦН-5-ДТ-20Х12-40-50 розшифровується так: ЦН-5 - марка електрода; ЕН - електрод наплавочні; 20X12-40-50 позначає зміст в наплавленні в середньому 020% вуглецю, 12%, хрому; 40 HRC- твердість; 50-діаметр сталевого стрижня в мм.
Якщо в позначенні електрода стоїть буква У, то цифра після неї позначає вміст вуглецю в наплавленні в десятих частках відсотка. Наприклад, ЕН-УЗХ23Р2С2ТГ-55 означає, що наплавлений метал містить 03% вуглецю, 23% хрому, 2% бору, 2% кремнію, титану та марганцю до 1% кожного, твердість 55 HRC .
Флюси. Для автоматичного і напівавтоматичного наплавлення застосовуються ті ж флюси, що і для зварювання. Найбільш поширені плавлені флюси АН-348-А, ОСЦ -45 АН-60 АН-2048-ОФ-6 АН-26 АН-15М, АН-8 АН-25.
Для наплавлення аустенітних хромонікелевих сталей застосовують флюс АН-26. Для наплавлення високохромистих чавунів рекомендується флюс АН-28. Наплавлення електрошлаковим способом доцільно виконувати з флюсами АН-8 АН-25.
При наплавленні використовуються також керамічні флюси. Наприклад, наплавку дротом Св-08 і Св-08А коліс мостових кранів, опорних ковзанок, роликів, натяжних коліс гусеничних тракторів ведуть з флюсом АНК -18. Флюс АНК .-19 застосовують для наплавлення робочих крайок бульдозерів, скреперів і грейдерів. Керамічні флюси дозволяють отримувати наплавлений метал Підвищеною зносостійкості при використанні низьковуглецевої дроту.
Порошковий дріт і стрічка. Порошковий дріт, що представляє собою оболонку з м'якої стрічки, заповнену легирующими компонентами, замінює дорогу легированную дріт. Відомості про порошкової дроту наведені в гл. V. Застосовується для наплавлення також порошкова стрічка.
Порошковим дротом можна наплавляти вироби під флюсом, в захисних газах і відкритою дугою. В даний час розроблено велику кількість марок порошкового дроту, наприклад ПП-АН120 ПП-АН121 ПП-АН122 - для наплавлення під флюсом деталей машин з вуглецевих сталей, ПП-АН105 - для наплавлення високомарганцовістой сталей, ПП-АН170 - для наплавлення високохромистих сталей . Промисловістю випускаються порошкові стрічки ПЛ-АН101 ПЛ-АН102 - універсальні, призначені для наплавлення як під флюсом, так і відкритою дугою.
При дугового наплавленні порошковим дротом застосовують струми менші за розміром, ніж для зварювання. У цьому випадку глибина про- плавлення металу вироби знижується і наплавочні матеріал менше перемішується з основним, в результаті чого твердість наплавленого металу зростає.
Литі прутки для наплавлення. Для наплавлення в захисному середовищі аргону або газокисневого полум'я випускаються литі прутки діаметром 6-8 мм і довжиною до 400 мм. Литі прутки також йдуть на виготовлення покритих електродів для ручного дугового наплавлення, наприклад, марки ГН-1 зі стрижнем зі сплаву сормайт (для ремонту та виготовлення швидкозношуваних деталей гарячих відцентрових насосів, деталей засипних апаратів доменних печей, арматури для нафтопродуктів); марки ЦН-2 зі стрижнем з стелліта ВЗК (Для зварювання арматури котлів високих параметрів). Хімічний склад литих прутків наведено в табл. 48.
Зернисті (порошкоподібні) сплави. Сталініт М готується перемішуванням порошків вуглецевого ферохрому, феромарганцю і нафтового коксу з чавунною стружкою. Цю суміш використовують для наплавлення ножів бульдозерів, козирків ковшів екскаваторів і ін. Твердість наплавлення сталінітом становить не менше 52 HRC ,.
Вокар - зерниста суміш подрібненого вольфраму і продукту прокалкі цукру (вуглецю) застосовується для наплавлення бурового інструменту. Твердість першого шару - 50-58 і другого шару 61-63 HRC .
У ісхом -дешевий сплав, що складається з 5% ферохрому, 15% феромарганцю, 74% чавунної стружки і 6% графіту. Широко застосовується в сільськогосподарському машинобудуванні для наплавлення лемешів, дисків, зубів борін і т. Д. Твердість наплавлення 250- 320 НВ.
Боридних порошкова суміш БХ (50% боридов хрому і 50% залізного порошку) створює твердість 82-84 HRA .
Карбідо-боридних порошкова суміш КБХ (5% карбіду хрому, 5% борида хрому, 60% ферохрому, 30% залізного порошку) знайшла більше застосування, ніж суміш БХ.
Газокисневі наплавку часто застосовують для білі чавунів (наприклад, БЧ, ХЧ ГОСТ 2671-70), при цьому твердість наплавленого шару досягає 45-50 HRC .
Газокисневі наплавку твердими порошковими сплавами раніше застосовували рідко через роздмухування порошку полум'ям пальника. В даний час для наплавки розроблені наплавляемие порошки ПГ-ХН80СР-2 ПГ-ХН80СР-3 не роздуваються полум'ям.
Наплавлення проводиться пальником ГАЛ -2-69 Конструкції ВНДІ -автогенмаш. За один прохід полум'я наноситься шар товщиною не більше 1 мм. За продуктивністю процес порошкового наплавлення не поступається наплавленні Пруткова матеріалами.
Широке застосування в промисловості отримала газокиснева наплавка латуні на сталеві і чавунні вироби. Для наплавлення латуні використовуються флюси тих же марок, що і для зварювання. Наплавлення може бути як одношарової, так і багатошаровою.
Наплавочні матеріали
Нами розроблена та випробувана в промислових умовах ціла гама оригінальних порошкових безвольфрамових наплавочних матеріалів з регульованими властивостями, призначених для зміцнення та реставрації робочих органів обладнання, яке працює в умовах інтенсивного абразивного зношування (див. Фотогалерею №2 ).
Підприємство володіє унікальною технологією зміцнення, яка базується на явищі самопоширюваного високотемпературного синтезу (СВС), зареєстрованого як відкриття у 1985р. Суть цього процесу полягає в локальному ініціюванні реакції зварювальною дугою, внаслідок чого у шихті порошкового електрода виникає хвиля твердофазного горіння з високою температурою, яка поширюється вздовж порошкової суміші з утворенням (синтезом) твердосплавних сполук, котрі переносяться в наплавлений шар, надаючи йому високої твердості та зносостійкості. Таким чином, на відміну від традиційних матеріалів для наплавлення, де тверді хімічні сполуки присутні в готовому вигляді, у матеріалах СВС-класу вони синтезуються в електроді безпосередньо у процесі наплавлення з вихідних компонентів, які вводяться до складу шихти.
Переваги такої технології:
1. Висока твердість і зносостійкість. Наплавочні матеріали СВС-класу, розроблені на базі МНВЦ «Епсілон ЛТД», є мікрокомпозитами, де розмір твердої фази (карбіди та бориди d-перехідних металів) лежать у межах 2-10 мкм і співмірний з розміром частинок абразиву. Це дає змогу даним матеріалам успішно працювати в будь-яких умовах абразивного впливу.
Традиційні наплавлювальні матеріали типу «сормайт» (електроди Т-590, Т-620), які є по суті зносостійкими сплавами, мають ряд суттєвих недоліків, а саме: недостатня твердість (50-60 HRC), невисока зносостійкість, а також значний термічний вплив на поверхню, що наплавляється, та перемішування з основним металом внаслідок концентрації всієї потужності наплавлювальної дуги на стержні електрода.
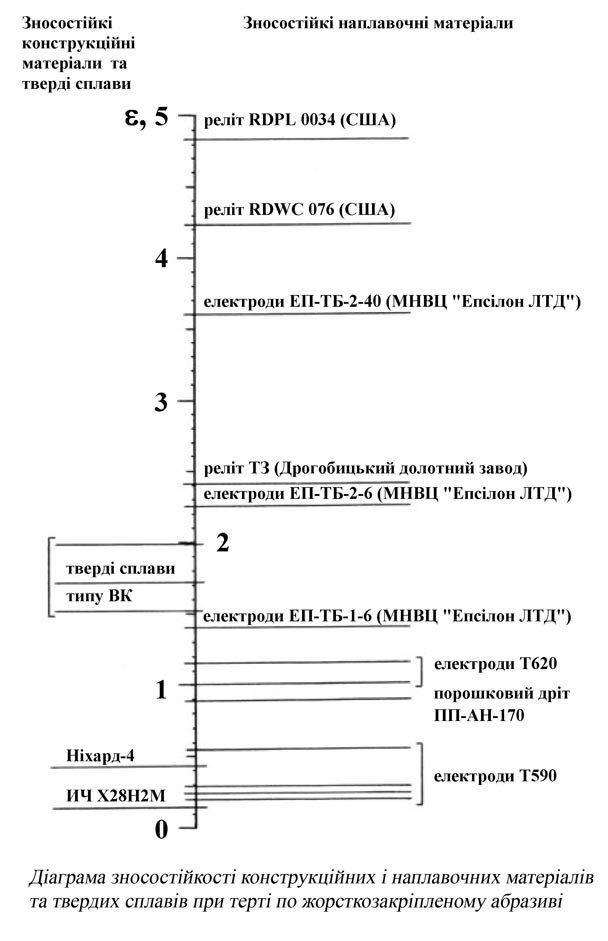
Електроди СВС-класу дають змогу отримати захисне покриття з твердістю 63-70 HRC, зносостійкість якого при терті по жорсткозакріпленому абразиву в 1,2-1,5 раз перевищує зносостійкість твердих сплавів типу ВК і ацетиленового наплавлення стрічковим релітом (карбідом вольфраму) і в 2,5-3,5 раз зносостійкість електродів типу «сормайт» (див. Порівняльну діаграму зносостійкості матеріалів).
2. Технологічна простота і висока продуктивність. Зміцнення здійснюється методом електродугового наплавлення з використанням серійного зварювального обладнання типу ВДУ, ВДГ і стандартних пристосувань, електродних тримачів і т.п.
Даний наплавочний матеріал можна виготовляти як у вигляді порошкових електродів завдовжки 400 мм для ручного електродугового наплавлення, так і у вигляді стрічки з поперечним перерізом 8х3 мм для механізованих способів наплавлення. Для використання стрічки придатні будь-які моделі серійних зварювально-наплавлювальних автоматів (типу А 1416) після незначної доробки вузла подачі електрода та спеціальні напівавтомати типу "Орбіта-НП", розроблені на нашому підприємстві.
3. Помірні ціни та доступність. Оскільки при виробництві матеріалів СВС-класу не використовується вольфрам, їхня ціна є співмірною з вартістю традиційних безвольфрамових матеріалів для наплавлення (типу Т-590, Т-620 та пруткового сормайту) і на порядок нижчою від вартості матеріалів на основі карбіду вольфраму, а для реалізації процесу їх нанесення не потрібні жодні додаткові матеріали (кисень, карбід кальцію, захисний газ, флюс і т.п.).
Мал.1 Наплавочні матеріали виробництва |

Для потреб реставрації зношених поверхонь деталей машин з середньою твердістю робочої поверхні 25-40 HRC призначений окремий клас порошкових наплавочних матеріалів. Шар, наплавлений вказаними матеріалами, легко обробляється методом різання, а його товщина не лімітується. Пропонується до застосування при реставрації робочих поверхонь кранових коліс, посадочних поверхонь валів під підшипники та інші робочі елементи, а також елементів великогабаритних зубчатих зачеплень і ланцюгових передач.
Наплавочні матеріали виготовляються в вигляді порошкової стрічки січенням 8х3 мм або порошкових електродів довжиною 400 мм. В залежності від умов експлуатації зміцнених деталей пропонується наступний набір наплавочних матеріалів (див. табл.1).
Ми пропонуємо також розроблення та виготовлення інших типів порошкових наплавочних матеріалів (нержавіючих, жаростійких, з ефектом самозміцнення і т. п.) на замовлення, виходячи з конкретних потреб споживача, виготовлення порошкової стрічки з замовленим хімічним складом наплавленого металу та закатування в металічну оболонку готової шихти сторонніх виробників. Надаємо допомогу в проведенні науково-дослідних робіт з розроблення нових наплавочних матеріалів організаціям та фізичним особам.
Технологія нанесення реалізується шляхом електродугового або плазмового наплавлення в автоматичному, механізованому та ручному режимах з використанням серійного або оригінального наплавочного обладнання з джерелом живлення типу ВДУ-506.
Режими наплавлення приведені в таблиці 2.
Таблиця 1
| № | Марка | Призначення | Характеристики |
| Матеріали для зносостійкого наплавлення | |||
| 1 | Електроди ЕП-ТБ-2-40 тип: 220Т6Р6Х2НС | Зміцнення швидкозношуваних поверхонь деталей, які працюють в умовах інтенсивного абразивного, газо- та гідроабразивного зношування ручним електродуговим способом | Твердість наплавленого шару 63-69 HRC Зносостійкість 3,0-3,5 Коефіцієнт наплавлення 8-8,5 (тут і надалі - г/А год) |
| 2 | Стрічка СП-ТБ-2-40 тип: 220Т6Р6Х2НС | Зміцнення швидкозношуваних поверхонь деталей, які працюють в умовах інтенсивного абразивного, газо- і гідроабразивного зносу механізованим (автоматичним, напівавтоматичним) електродуговим способом | Твердість наплавленого шару 63-67 HRC Зносостійкість 3,0-3,3 Коефіцієнт наплавлення 14-16 |
| 3 | Електроди ЕП-ТБ-2-6 тип: 230Т5Р4Х3ГС | Зміцнення швидкозношуваних поверхонь деталей, які працюють в умовах інтенсивного абразивного, газо- та гідроабразивного зносу з помірними ударними навантаженнями ручним електродуговим способом | Твердість наплавленого шару 63-67 HRC Зносостійкість 1,8-2,1 Коефіцієнт наплавлення 8-8,5 |
| 4 | Стрічка СП-ТБ-2-6 тип: 230Т5Р4Х3ГС | Зміцнення швидкозношуваних поверхонь деталей, які працюють в умовах інтенсивного абразивного, газо- та гідроабразивного зносу з помірними ударними навантаження-ми механізованим (автоматичним, напівавтоматичним) електродуговим способом | Твердість наплавленого шару 62-65 HRC Зносостійкість 1,8-2,0 Коефіцієнт наплавлення 12-14 |
| 5 | Електроди ЕП-ТБ-1-6 (ЕП-ТБ-1-6.1) тип: 350Х20Г2Т | Зміцнення швидкозношуваних поверхонь деталей (в т. ч. чавунних), які працюють в умовах інтенсивного абразивного, газо-, гідроабразивного та ударноабразивного зносу ручним електродуговим (ацетиленовим) способом | Твердість наплавленого шару 50-55 HRC Зносостійкість 1,4-1,5 Коефіцієнт наплавлення 8-8,5 |
| 6 | Стрічка СП-ТБ-1-6 тип: 350Х20Г2Т | Зміцнення швидкозношуваних поверхонь деталей, які працюють в умовах інтенсивного абразивного, газо-, гідроабразивного та ударноабразивного зносу механізованим (автоматичним, напівавтоматичним) електродуговим способом | Твердість наплавленого шару 50-53 HRC Зносостійкість 1,4-1,5 Коефіцієнт наплавлення 14-16 |
| Матеріали для реставраційного наплавлення чавуну | |||
| 7 | Електроди ЕП-ТБ-1-11 чавун перлітного класу С - 3,5-4,0% Si - 4,0-4,5% | Наплавлення реставраційного шару, наплавлення шару-підкладки під зносостійку наплавку, заварювання дефектів та заповнення зварних швів (крім кореня) на чавунних деталях ручним електродуговим способом з місцевим підігрівом. Обробляється різанням твердим інструментом | Структура наплавленого матеріалу - перлітний чавун Температура місцевого підігріву 500-680 оС Коефіцієнт наплавлення 8-9 |
| 8 | Електроди ЕП-ТБ-1-10 модифікований нікелем чавун С - 3,5-4,0% Si - 4,0-4,5% Ni - до 2,5% | Наплавлення реставраційного шару, наплавлення шару-підкладки під зносостійку наплавку, заварювання дефектів та заповнення зварних швів (крім кореня) на чавунних деталях ручним електродуговим способом з місцевим підігрівом. Обробляється різанням твердим інструментом | Структура наплавленого матеріалу - модифікований високоміцний чавун Температура місцевого підігріву 450-500 оС Коефіцієнт наплавлення 8-9 |
* при терті по жорсткозакріпленому абразиву відносно електрода Т-620.
Таблиця 2
| Найменування параметру | Значення для електродів | Значення для стрічки |
| Полярність дуги | обернена | обернена |
| Вольтамперна характеристика дуги | падаюча | жорстка |
| Сила струму, А | 180 - 220 | 200 - 450 |
| Напруга дуги, В | 30 - 40 | 25 - 35 |
| Швидкість подачі електроду, см/с | - | 1,2 - 2,5 |
| Швидкість подачі деталі, см/с | - | 0,9 - 1,2 |
| Виліт електроду, мм | - | 30 - 50 |
| Коефіцієнт наплавлення, г/(А год) | 8,0 - 8,5 | 12 - 16 |
| Витрати наплав. матеріалу на 1 дм2 наплавки, кг | 0,24 | 0,20 |
| Коефіцієнт використання електроду | 0,93 | - |
| Продуктивність наплавлення, дм2 за 1 хв. | до 0,5 | до 1,2 |


Коментарі
Дописати коментар